Acasă / Blog / Știri din industrie / corn de sudor ultrasonic: aplicații, criterii de selecție și îndrumări practice


Solicitați O Cotație
Dacă ați petrecut ceva timp în jurul asamblarii cu ultrasunete, știți deja că claxonul este partea pe care toată lumea o învinovățește atunci când o sudură arată greșit. În practică, cornul de sudor cu ultrasunete este singura componentă care decide cât de mult din energia generatorului ajunge de fapt la articulație - și cât de uniform ajunge. După ani de construcție și întreținere a echipamentelor cu ultrasunete pentru producătorii de textile, nețesute și materiale plastice, am aflat că majoritatea problemelor cu cornul nu sunt misterioase. Ele provin dintr-o nepotrivire între geometrie, material și munca pe care i se cere claxonul.
Acest ghid prezintă ce face claxonul, cum este construit, ce profiluri se potrivesc cu ce aplicații și micile obiceiuri de întreținere care mențin o stivă de ani de zile.
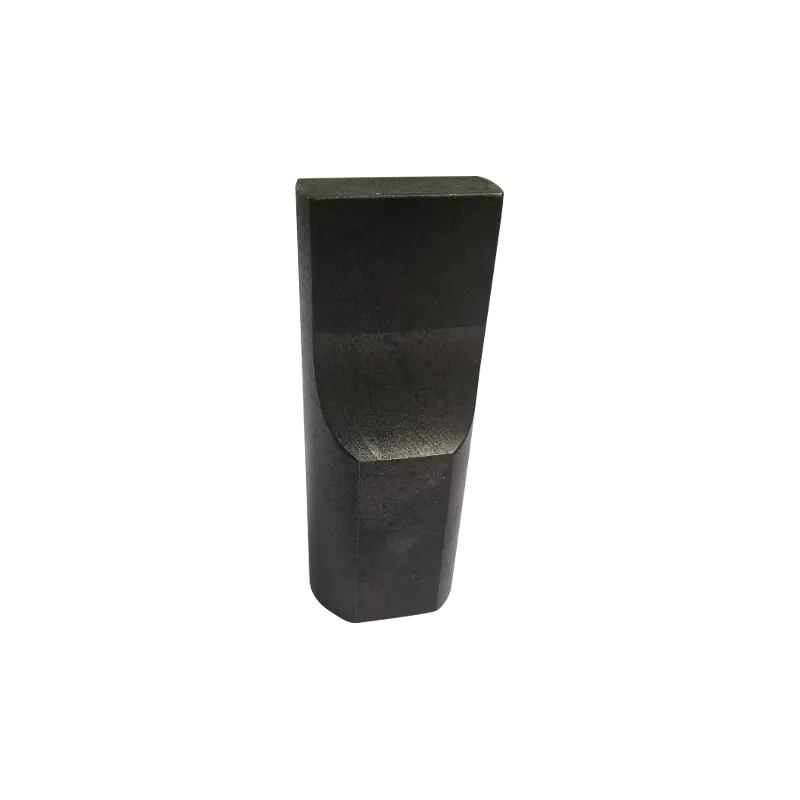
Cornul - numit și sonotrod - este ultima bucată de metal din calea vibrațiilor. Se află în partea de jos a stivei, sub convertor și booster și atinge direct piesa de prelucrat. Sarcina sa este dublă: amplifica vibrația mecanică care coboară pe stiva la amplitudinea de care are nevoie materialul și oferă acea energie pe amprenta potrivită.
Ambele sarcini sunt guvernate de rezonanță. Un claxon este prelucrat să vibreze la o anumită frecvență, de obicei 15 kHz, 20 kHz sau 40 kHz și funcționează eficient doar atunci când întregul stack este reglat la același număr. Împingeți un claxon de rezonanță și simptomele apar rapid: generatorul consumă mai mult curent, sudura devine inconsistentă și căldura se acumulează în locurile în care nu ar trebui. Dacă doriți să înțelegeți jumătatea din amonte a acelui lanț, notele noastre despre modul în care traductorul transformă semnalele electrice în vibrații mecanice sunt un însoțitor util de lectură.
Un claxon care arată corect pe hârtie poate fi încă greșit în aparat. Calitatea materialului, direcția granulației, masa flanșei de montare și chiar finisajul de pe suprafața de lucru modifică frecvența de rezonanță. Producătorii de renume măsoară fiecare claxon pe un analizor de frecvență înainte de livrare și ajustează sloturile de reglare până când claxonul aterizează într-o fereastră îngustă a frecvenței țintă. Acesta este motivul pentru care o copie a unui claxon este rareori o înlocuire egală: geometria se poate potrivi în timp ce acordarea nu.
Forma cornului este într-adevăr o decizie de distribuție a energiei. O lamă subțire concentrează energia într-o linie îngustă; o bară largă o întinde pe o cusătură; o față conturată o modelează în jurul unei anumite părți. Tabelul de mai jos rezumă profilurile despre care suntem întrebați cel mai des.
| Profil | Geometrie | Aplicație tipică | Puncte de urmărire |
|---|---|---|---|
| Lama / pană | Margine de lucru îngustă | Tăierea, etanșarea și tăierea țesăturii nețesute | Uzura marginilor; păstrați lama rece și curată |
| Bar / dreptunghiular | Față lungă și plată | Sudare continuă cu cusături, dantelă și gofrare | Planeitatea feței și amplitudinea uniformă pe lungime |
| Rotund / cilindric | Față de contact circulară | Sudare în puncte, etanșare tub, piese mici din plastic | Concentricitatea filetului de montare |
| Conturat/personalizat | Prelucrat la forma piesei | Trimuri auto, filtre, componente medicale | Necesită tuning și desene specifice piesei |
| Compozit | S-au unit mai multe secțiuni reglate | Părți mari sau incomode pe care un singur corn nu poate ajunge | Integritatea articulațiilor și amplitudinea echilibrată între secțiuni |
Coarnele compozite merită o mențiune specială. Prin unirea mai multor segmente reglate, ele pot ajunge în cavități, pot acoperi o zonă largă fără a înmulți sudorii și pot reduce stresul intern în părțile care sunt sensibile la energia concentrată. Compensația este că fiecare joncțiune trebuie să fie proiectată și verificată, astfel încât coarnele compozite sunt aproape întotdeauna un exercițiu de inginerie personalizat, mai degrabă decât o achiziție de la raft.
Începeți de la material, nu de la catalog. Nețesutul subțire din polipropilenă dorește o frecvență mai mare și o amplitudine mai mică pentru a evita arderea. Materialele termoplastice mai groase și compușii puternic umpluți au nevoie de mai multă amplitudine și o geometrie a feței care să mențină presiunea de contact. Țesăturile acoperite sau laminate se sudează adesea cel mai bine cu o față zimțată sau modelată care concentrează energia la interfață și nu pe întreaga suprafață.
Apoi verificați partea mașinii. Frecvența trebuie să se potrivească cu generatorul și convertizorul. Amplitudinea de pe fața cornului trebuie să cadă în interiorul ferestrei de lucru a materialului - prea puțin dă legături slabe, prea mult provoacă fulgerare și perforare. Știftul de montaj și flanșa trebuie să suporte sarcina fără a introduce pierderi. Și cornul trebuie să se potrivească fizic cu dispozitivul de fixare, deoarece un corn care nu poate fi aliniat pătrat pe nicovală va produce suduri care variază de la o margine la alta.
Pentru producătorii de textile și nețesute, fața de lucru este locul în care se află cea mai mare parte a valorii. Al nostru
 Coarne de sudare cu ultrasunete optimizate pentru textile AH Coarne de sudură cu ultrasunete pentru prelucrarea textilelor și nețesuturilor, oferite în amplitudini și frecvențe multiple pentru a susține un transfer eficient de energie și cusături curate. Vizualizare produs →
sunt profilate având în vedere acest lucru, echilibrând lățimea feței, modelul și amplitudinea, astfel încât cusăturile să rămână curate la viteza de producție.
Coarnele nu eșuează de obicei dramatic. Ei plutesc. Câteva obiceiuri sensibile mențin această deriva vizibilă înainte de a ajunge la rata de deșeuri:
Semnele de avertizare asupra cărora merită să acționați imediat includ o creștere bruscă a curentului generatorului, o sudură care necesită timpi de reținere din ce în ce mai mari, zgomote vizibile în apropierea fantelor de amplitudine și o bufnitură surdă în loc de un zumzet curat când pornește stiva. Oricare dintre acestea sugerează că claxonul ar trebui să iasă pentru măsurare, mai degrabă decât să fie împins mai tare. Rularea unui claxon deteriorat riscă și convertizorul și amplificatorul.
Multe probleme de producție nu pot fi rezolvate prin alegerea unui articol diferit de catalog. O piesă cu o flanșă incomodă, o cusătură care trebuie să urmeze o curbă sau un model care trebuie să se potrivească cu designul de relief al clientului necesită un claxon prelucrat pentru aplicație. Acea lucrare începe cu desenul piesei, specificația materialului și frecvența și puterea mașinii și se termină cu un claxon reglat care a fost verificat pe stiva reală.
Uneltele personalizate sunt locul în care experiența dă roade, deoarece același desen poate fi reglat în mai multe moduri și doar unul dintre ele va rezista pe o perioadă lungă de producție. Al nostru
 Matrite cu ultrasunete personalizate pentru sudare, taiere si sigilare Scule personalizate de înaltă precizie din oțel de calitate industrială, construite pentru sudarea, tăierea sau etanșarea cu ultrasunete și personalizabile pentru a se potrivi diferitelor cerințe ale clienților. Vizualizare produs →
sunt dezvoltate cu partea clientului în mână și, în cazul în care munca este mai bine deservită de un alt format de mașină în întregime, o unitate portabilă este uneori calea mai practică - de exemplu,
 AH-30 Aparat de sudura cu ultrasunete portabil Sonic Aparat de sudare prin puncte cu ultrasunete compact, portabil, pentru tablă subțire sau fire, potrivit pentru lucrări de reparații și asamblare de volum redus, cu funcționare la 28 kHz sau 35 kHz. Vizualizare produs →
folosit pentru lucrări de reparații și asamblare de volum redus.
Dacă examinați întregul ansamblu și nu doar sculele, prezentarea noastră de ansamblu aparate de sudura cu ultrasunete arată cum se potrivesc în practică claxonul, dispozitivul de fixare și electronica de antrenare.
Cornul de sudor ultrasonic este o componentă mecanică reglată, nu un bloc de metal în formă. Obțineți materialul, profilul și reglarea corectă, iar restul stivei se comportă previzibil; ignorați oricare dintre ele și vă veți cheltui bugetul de întreținere urmărind suduri inconsistente. Începeți cu materialul pe care îl îmbinați, potriviți claxonul la fereastra de frecvență și amplitudine a mașinii și inspectați regulat fața și știftul. Majoritatea problemelor cu claxonul pe care ni se cere să le diagnosticăm se dovedesc a fi probleme de selecție sau de întreținere, mai degrabă decât defecte de fabricație - ceea ce este o veste bună, deoarece ambele sunt în controlul dumneavoastră.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


