Acasă / Blog / Știri din industrie / Sudarea cu ultrasunete a plasticului: proces, materiale, proiectare a îmbinărilor și sfaturi pentru mașini


Solicitați O Cotație
Sudarea cu ultrasunete din plastic pare înșelător de simplă de la distanță. Un corn atinge două piese din plastic, un zumzet liniștit trece prin dispozitiv și, un moment mai târziu, piesele sunt unite ca și cum ar fi fost turnate ca o singură bucată. Sub acel scurt ciclu se află un proces fizic bine înțeles: vibrațiile mecanice de înaltă frecvență, de obicei între 15 și 40 kHz, creează căldură la interfața dintre părți, topind un strat subțire de polimer care se solidifică sub presiune și formează o legătură puternică și curată. Nu sunt implicați adezivi, solvenți și elemente de fixare metalice.
Pentru producătorii de textile, nețesute, igienă de unică folosință, interioare auto, dispozitive medicale și bunuri de larg consum, acest proces a devenit o metodă de producție standard. Construim mașini cu ultrasunete și sculele care le conduc, iar notele de mai jos acoperă ceea ce contează cel mai mult: cum funcționează procesul, ce materiale plastice se sudează bine, cum trebuie proiectate îmbinările și cum să alegem mașina potrivită.
Fiecare sudură cu ultrasunete urmează același ciclu de bază și, odată ce îl înțelegeți, depanarea devine mult mai ușoară. Un generator convertește puterea de la rețea într-un semnal electric de înaltă frecvență; un traductor transformă acel semnal în vibrație mecanică; un amplificator și un claxon amplifică și transmit acea vibrație în punctul exact în care cele două părți se întâlnesc.
Vibrația nu topește plasticul direct. Determină frecare moleculară rapidă de-a lungul suprafeței articulației, iar directorii de energie, mici elemente înălțate turnate într-una dintre părți, concentrează frecarea, astfel încât topirea să înceapă exact acolo unde este nevoie. Un ciclu tipic se desfășoară după cum urmează:
Timpii de sudare sunt de obicei măsurați în fracțiuni de secundă, iar ciclurile complete cu mult mai puțin de două secunde sunt normale pe liniile automate.
În comparație cu adezivii, solvenții, plăcile fierbinți sau șuruburile, sudarea cu ultrasunete oferă o combinație de viteză, curățenie și consistență greu de egalat.
Sudarea cu ultrasunete funcționează cel mai bine atunci când două părți sunt fabricate din același polimer sau din polimeri cu temperaturi de topire și structuri moleculare similare. Rășinile amorfe se înmoaie treptat pe o gamă largă de temperaturi, ceea ce le face iertătoare și ușor de sudat. Rășinile semi-cristaline se topesc brusc și transmit vibrațiile în mod diferit, așa că au nevoie de obicei de amplitudine mai mare, fixare mai rigidă și directori de energie proiectați cu grijă.
| Material | Structura | Sudabilitate | Note practice |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorf | Excelent | Fereastra larga de sudura; usor de automatizat |
| PP, PE | Semicristalin | Bun | Necesită amplitudine mai mare și sprijin ferm |
| PA, POM | Semicristalin | Bun | Uscați materialul mai întâi pentru a evita porozitatea |
| PET, PBT | Semicristalin | Moderat | Este nevoie de o energie mai mare și un design precis al îmbinărilor |
| Clase umplute cu sticla | Oricum | Moderat | Umplutura abrazivă uzează coarnele mai repede; durata de viata mai scurta a sculei |
| PTFE, silicon | Oricum | Sărac | Frecare scăzută și vâscozitate ridicată la topire rezistă la sudare |
Contează și umiditatea. Rășinile higroscopice precum nailonul și policarbonatul absorb apa din aer, iar apa se transformă în abur sub corn, producând bule și articulații slabe. Uscarea înainte de sudare este un pas simplu care previne o cantitate mare de resturi.
Cele mai multe probleme de sudare sunt proiectate cu mult înainte de a apărea pe linie. Îmbinarea trebuie să concentreze energia, să alinieze piesele și să controleze modul în care curge materialul topit. Trei modele acoperă majoritatea aplicațiilor.
O mică creastă triunghiulară, de obicei de 0,3 până la 0,8 mm înălțime, trece de-a lungul suprafeței de îmbinare a unei părți. Se topește mai întâi, iar polimerul topit curge apoi peste interfață pentru a forma legătura. Directorii de energie sunt simpli, economici și ideali pentru rășini amorfe și piese mici spre medii.
O parte are o adâncitură, iar cealaltă o buză potrivită, iar cele două suprafețe se freacă una de cealaltă pe măsură ce sudarea progresează. Îmbinările de forfecare oferă cele mai puternice, cele mai etanșe îmbinări și sunt alegerea obișnuită pentru materialele semicristaline și piesele care trebuie să mențină presiunea sau să reziste la vibrații.
Acești hibrizi combină auto-alinierea cu un efect de director de energie, care reduce flash-ul și menține linia de sudură ordonată. Sunt populare în carcase și cazuri în care aspectul contează la fel de mult ca și rezistența. Indiferent de design pe care îl utilizați, claxonul și dispozitivul trebuie să se potrivească cu el, așa că merită revizuit soluții de scule și de fixare înainte de a se angaja într-un mucegai.
Procesul apare oriunde părțile din plastic trebuie îmbinate rapid și curat. Filtrele medicale, cateterele și recipientele de lichide se bazează pe acesta pentru ansambluri fără scurgeri. Furnizorii de automobile sudează ornamentele interioare, componentele de iluminat și părțile de sub capotă. Electronicele de larg consum îl folosesc pentru carcase și comutatoare, în timp ce liniile de ambalare sigilează pahare, tăvi, pungi și blistere. În lumea materialelor nețesute, lipirea cu ultrasunete ține împreună husele de pantofi de unică folosință, fețele de pernă, capacele, mănușile și produsele sanitare la viteză mare, fără fir sau adeziv.
Deoarece sculele sunt compacte, același principiu servește la orice, de la o singură mașină de banc până la o linie rotativă complet automatizată.
Mașinile diferă în principal prin putere, frecvență și modul în care claxonul este prezentat piesei. Frecvența se potrivește cu sarcina: unitățile de 15 kHz oferă mai multă amplitudine și se potrivesc pieselor mari sau semicristaline, 20 kHz este punctul ideal pentru uz general, iar unitățile de 30 până la 35 kHz sunt alese pentru componente mici și delicate, unde căldura și marcarea suprafeței trebuie redusă la minimum.
Pentru reparații, prototipare și asamblare în loturi mici, un sudor de mână vă oferă libertatea de a muta unealta de-a lungul unei cusături.
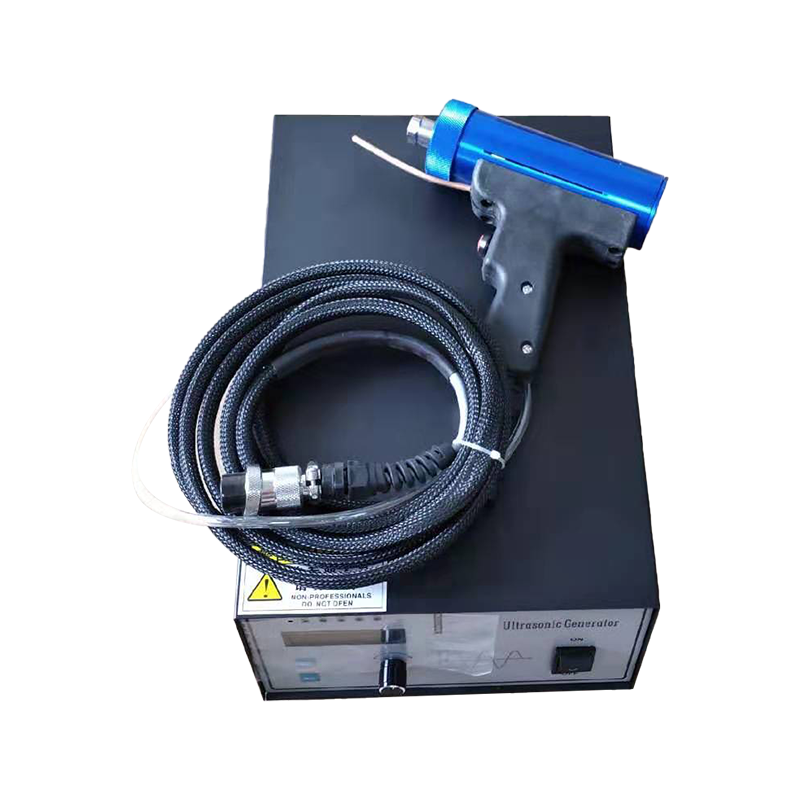 AH-30 Sudor cu ultrasunete personalizat Sonic Sudorul cu ultrasunete portabil are o suprafață de sudură fermă, rezistență ridicată, dimensiuni mici, sudare frumoasă, funcționare simplă, putere puternică și un punct portabil cu... Vizualizare produs →
Când aveți nevoie de suduri în puncte repetabile, controlate prin jig pe piesele turnate, o mașină de sudură în puncte dedicată cu o presă pneumatică oferă forță constantă și sincronizare a ciclului.
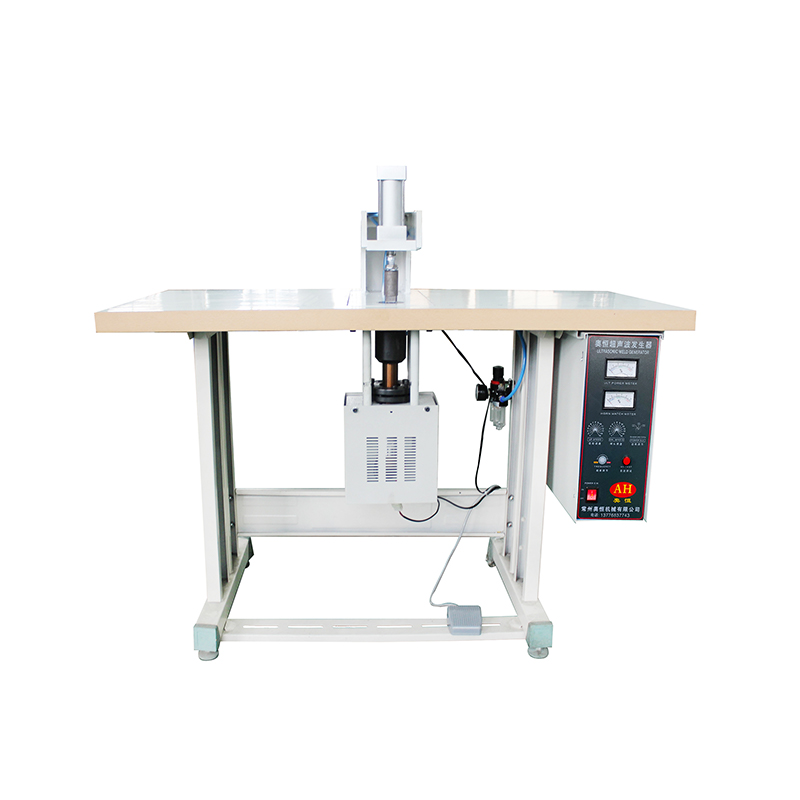 AH-50Q Aparat de sudura prin puncte cu ultrasunete Utilizați principiul undelor ultrasonice pentru a face genți de mână nețesute. Orificiul de perforare nu necesită materiale auxiliare pentru a fi sudate pe geantă. Pornirea... Vizualizare produs →
Pentru producția mai grea, cum ar fi carcase mari și componente cu pereți groși, o mașină de sudură din plastic de mare putere, cu un cadru rigid și un generator stabil este cea mai bună bază.
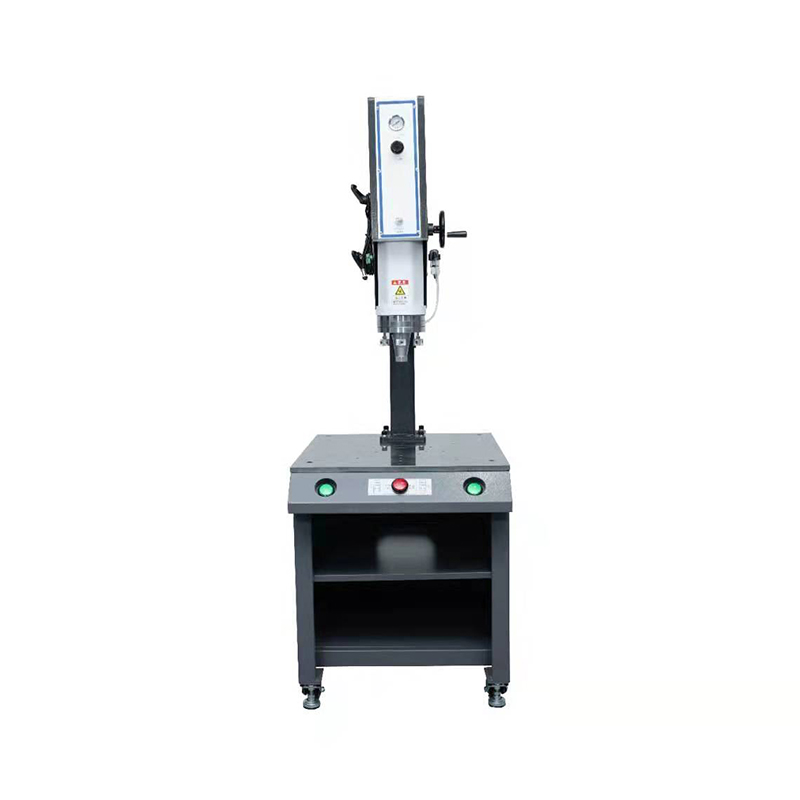 Aparat de sudura plastic AH-DSL 15KHz 4200w 1. Întreaga mașină este turnare prin turnare prin gravitație, prelucrare de mașini-unelte CNC și de înaltă precizie. Vizualizare produs →
Geometria claxonului, raportul de amplificare și designul dispozitivului de fixare contează la fel de mult ca și mașina în sine, motiv pentru care construim și matrițe cu ultrasunete personalizate și coarne de sudură pentru clienții care au nevoie de un profil de sudură specific. Puteți revizui gama mai largă de aparate de sudura cu ultrasunete producăm, sau pur și simplu spuneți-ne la ce vă alăturați și vă vom recomanda o configurație.
Chiar și o mașină bine aleasă va avea performanțe slabe dacă elementele de bază alunecă. Câteva obiceiuri separă plantele care se sudează fiabil de plantele care luptă cu deșeurile în fiecare schimb.
Întreținerea preventivă costă mult mai puțin decât un lot de producție respins și cea mai mare parte durează doar câteva minute pe zi.
Sudarea cu ultrasunete a plasticului recompensează pregătirea. Obțineți împerecherea materialelor, proiectarea îmbinării și sculele corecte, iar procesul devine una dintre cele mai fiabile și mai economice metode de îmbinare disponibile pentru producătorii moderni. Găsiți-le greșit și nicio cantitate de reglaj la aparat nu va remedia.
Dacă plănuiți o nouă linie de producție sau îmbunătățiți una existentă, echipa noastră este bucuroasă să vă revizuiască piesele, să vă sugereze un design comun și să construiți o mașină în jurul produsului dvs., mai degrabă decât invers. Împărtășiți-vă desenele, materialul și obiectivul de producție și vom reveni cu o propunere practică.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


